Нож для продольной резки высокопрочной и сверхвысокопрочной стали
Просмотры : 15323
автор : Mr. Jiang
Время обновления : 2021-12-01 17:02:38
В настоящее время легкие и высокопрочные конструкции кузовов автомобилей, а также снижение энергопотребления, уменьшение выбросов и повышение безопасности пассажиров стали основным направлением развития автомобильной промышленности. Потребность автомобильной промышленности’в сверхвысокопрочной автомобильной стали из года в год растет. Область сверхвысокопрочных сталей стала научно-исследовательским фокусом крупных сталелитейных компаний. Способность стабильно поставлять передовые продукты из сверхвысокопрочной стали с пределом прочности выше 1200 МПа стала важным показателем уровня НИОКР и производства сталелитейных предприятий. В то же время проблема резки становится все более острой. Традиционные инструменты для продольной и поперечной резки не могут удовлетворить потребности в резке высокопрочной и сверхвысокопрочной стали, для которых характерны легкое скалывание, затупление режущей кромки и короткий срок службы инструмента. Материал G1, разработанный совместно Goodklife и несколькими университетскими профессорами в области материаловедения, может удовлетворить требования к резке высокопрочной и сверхвысокопрочной стали и значительно повысить срок службы лезвия.
♦ВЫСОКОПРОЧНЫЕ И СВЕРХВЫСОКОПРОЧНЫЕ СТАЛИ♦
♦ВЫСОКОПРОЧНЫЕ И СВЕРХВЫСОКОПРОЧНЫЕ СТАЛИ♦
Некоторые марки и их характеристики
| Марка | Предел текучести, МПа | Предел прочности, МПа | Диапазон толщин, мм |
| 450DP | 250~320 | 450 | 0.5~2.3 |
| 590DP | 340~440 | 590 | 0.5~2.3 |
| 780DP | 420~550 | 780 | 0.7~2.1 |
| 980DP | 550~730 | 980 | 0.8~2.1 |
| 1180DP | 820~1130 | 1180 | 1.0~2.1 |
| 590TR | 380~480 | 590 | 0.7~2.3 |
| 690TR | 400~520 | 690 | 0.7~2.3 |
| 780TR | 420~580 | 780 | 0.7~2.1 |
| 980TR | 450~700 | 980 | 0.9~2.1 |
| 780MS | 500~700 | 780 | 1.0~2.1 |
| 980MS | 700~960 | 980 | 1.0~2.1 |
| 1180MS | 950~1200 | 1180 | 1.0~2.1 |
| 1300MS | 1030~1300 | 1300 | 1.0~2.1 |
| 1500MS | 1200~1500 | 1500 | 1.0~2.1 |
Основное применение
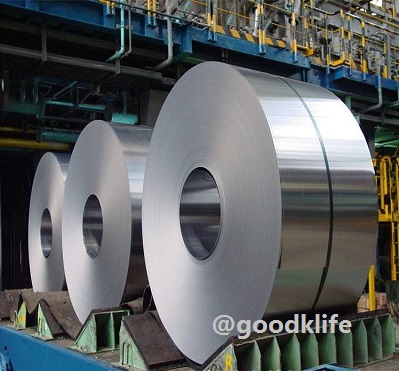
Высокопрочные и сверхвысокопрочные стали могут применяться для усилителей переднего бампера, коробов энергопоглощения, передних лонжеронов, амортизирующих подвесок крыши, каркасов приборной панели, усиления стойки А, брусьев защиты от бокового удара в дверях, усиления порога, усилителей стойки В, усилителей центрального тоннеля, рельсов крыши, поперечин пола, усилителей стойки С, задних боковых лонжеронов, усилителей заднего бампера, направляющих сидений, опорных панелей сидений, каркасов подголовников сидений, боковых панелей спинок сидений и других деталей.
♦СПЕЦИАЛЬНЫЕ РЕЖУЩИЕ ДИСКИ ДЛЯ ВЫСОКОПРОЧНЫХ И СВЕРХВЫСОКОПРОЧНЫХ СТАЛЕЙ♦

Сложности резки
1. Высокая прочность, предел прочности выше 440 МПа, некоторые могут достигать 980 МПа, 1180 МПа и 1500 МПа.
2. При непрерывной резке склонны к образованию трещин.
3. Быстрый износ лезвий, частая смена и заточка инструмента, высокая стоимость производства.
Выбор материала режущего диска
Традиционные материалы: D2 (Cr12Mo1V1, 1.2379, SKD11), H13 и т.д.
D2 — это высокоуглеродистая и высокохромистая легированная инструментальная сталь с хорошей износостойкостью, может удовлетворить требования резки тонких листов с прочностью ниже DP1180. Однако ее ударная вязкость низкая, и при резке более толстых высокопрочных сталей часто возникают проблемы с растрескиванием.
Из-за своей ограниченной прочности, H13 быстро изнашивается при резке высокопрочной и сверхвысокопрочной стали и имеет короткий срок службы. Склонна к таким проблемам, как затупление режущей кромки, что приводит к чрезмерным заусенцам на кромке полос.
Новый материал G1 — это запатентованный материал компании Goodklife , относящийся к низкоуглеродистой высоколегированной специальной стали, специально разработанной для (сверх)высокопрочных сталей. По сравнению с традиционными материалами режущих дисков, его срок службы значительно увеличен.
На рисунке 1 показаны статистические данные по объему резки, когда одна компания по производству автомобильного листа использует наши режущие диски из трех разных материалов для резки DP780 толщиной 1,8 мм.
На рисунке 2 показаны статистические данные по объему резки, когда одна компания по производству автомобильного листа использует наши режущие диски из трех разных материалов для резки DP1180 толщиной 2,0 мм.
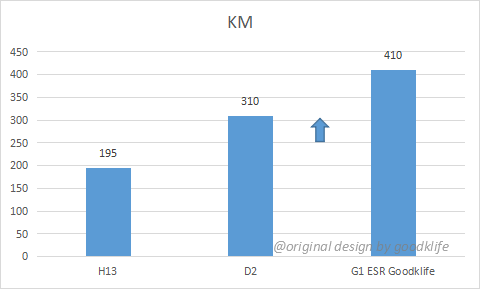
Рис. 1 Сравнение характеристик режущих дисков из трех разных материалов при продольной резке DP780 толщиной 1,8 мм
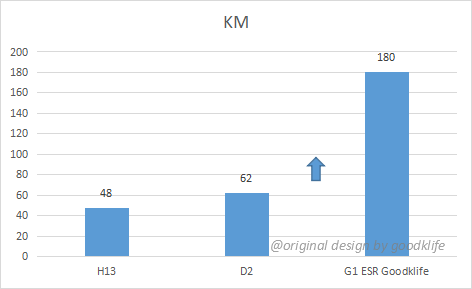
Рис.2 Сравнение характеристик режущих дисков из трех разных материалов при продольной резке DP1180 толщиной 2 мм
Выбор точности режущего диска
Внешний допуск: +/- 0,01 - +/- 0,02 мм
Допуск внутреннего диаметра: H6, H7
Чистота поверхности: Ra=0,2, 0,4 мкм
См. таблицу 1 для толщины, плоскостности и параллельности
Таблица 1 Точность режущих дисков от Goodklife

Выбор горизонтального зазора (люфта)
Точный и постоянный горизонтальный зазор режущих дисков является решающим фактором для обеспечения идеальной резки, но на него влияют многие факторы, включая, но не ограничиваясь точностью линии продольной резки, точностью подшипников, точностью вала резака и точностью режущего инструмента. Кроме того, выбор правильного горизонтального зазора также очень важен. Рисунок 3 представляет собой диаграмму горизонтального зазора для продольной резки (сверх)высокопрочных сталей. Производственные компании могут использовать это в качестве ориентира и вносить корректировки в зависимости от качества резки, чтобы в итоге найти оптимальное значение горизонтального зазора.

Рис. 3 Диаграмма горизонтального зазора для продольной резки (сверх)высокопрочных сталей
Выбор перекрытия (внедрения)
Известно, что в процессе продольной резки перекрытие верхнего и нижнего дисков необходимо регулировать в соответствии со свойствами и толщиной рулона. Чрезмерное перекрытие вызовет проблему повторной резки, что не только приведет к чрезмерным заусенцам на кромке полос, но и ускорит износ режущего диска. Из-за высокой прочности (сверх)высокопрочных сталей, даже небольшое избыточное перекрытие верхнего и нижнего дисков приведет к более заметной скорости износа лезвий. Рисунок 4 представляет собой график перекрытия для продольной резки (сверх)высокопрочных сталей, который производитель может корректировать в зависимости от фактической ситуации. Существует один общий принцип: пока величина перекрытия достаточна для полной резки всех полос, чем меньше, тем лучше.

Рис. 4 График перекрытия для продольной резки (сверх)высокопрочных сталей
***РЕКОМЕНДУЕМЫЕ СТАТЬИ ПО ТЕМЕ***
***РЕКОМЕНДУЕМЫЕ ПРОИЗВОДИТЕЛИ ЛИНИЙ ПРОДОЛЬНОЙ РЕЗКИ (СВЕРХ)ВЫСОКОПРОЧНЫХ СТАЛЕЙ***
***РЕКОМЕНДУЕМЫЕ ПРОИЗВОДИТЕЛИ ЛИНИЙ ПРОДОЛЬНОЙ РЕЗКИ (СВЕРХ)ВЫСОКОПРОЧНЫХ СТАЛЕЙ***

